考试内容
下面是一套19年的考试题,参考一下(考核方式不保证完全一样的哦)
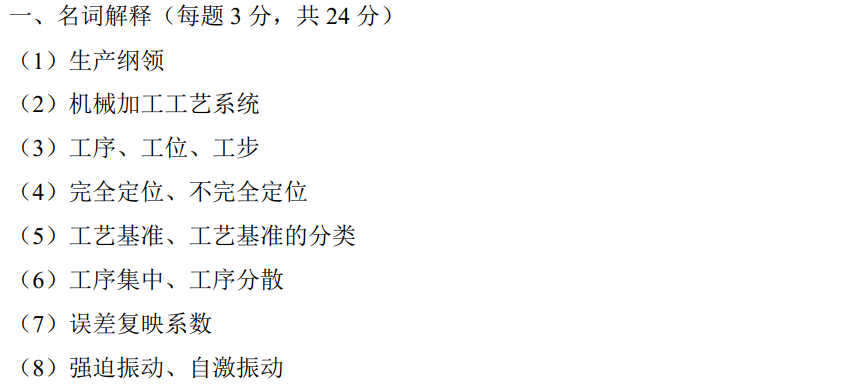
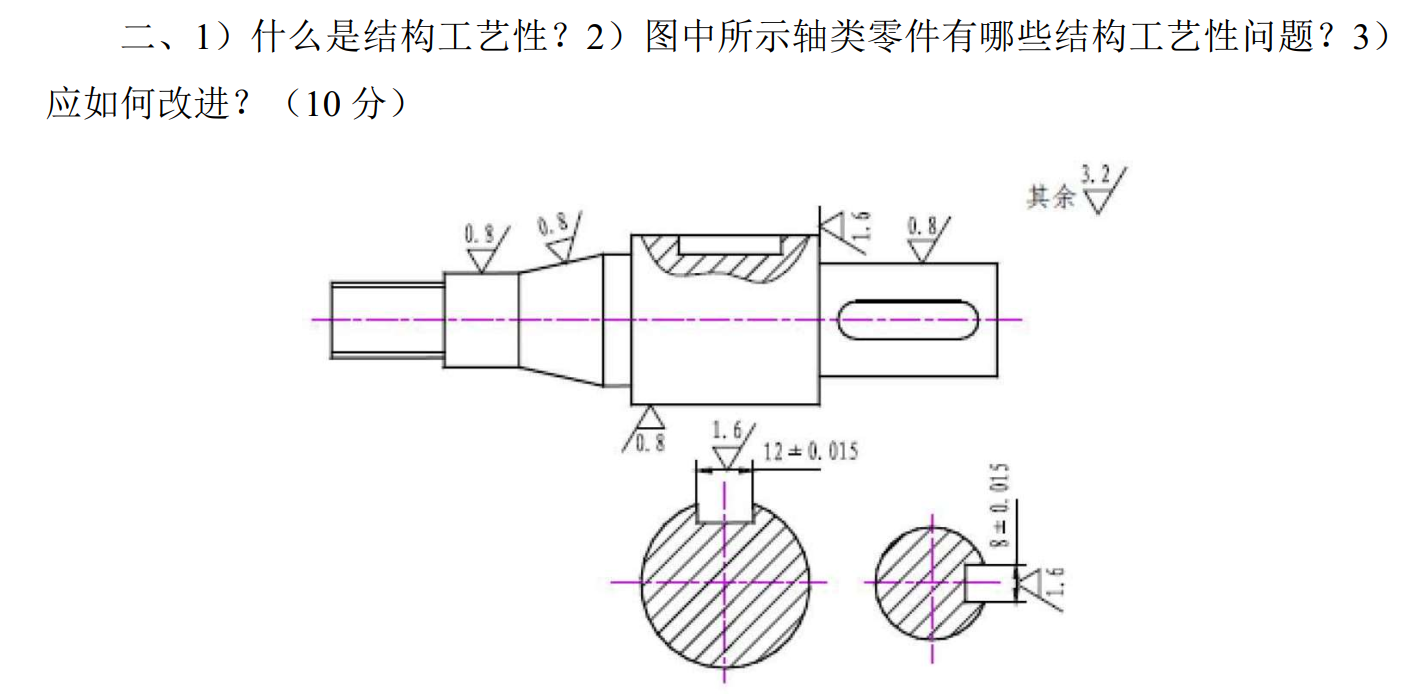
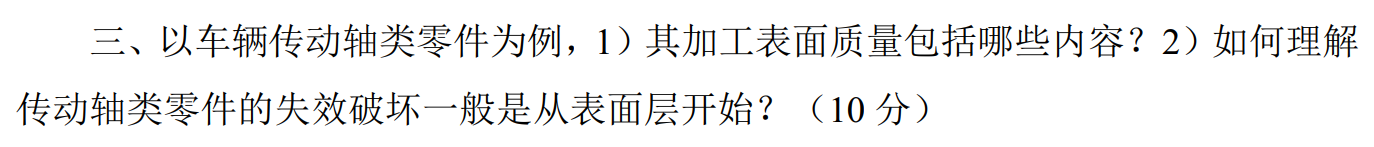


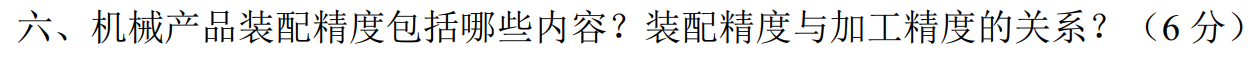
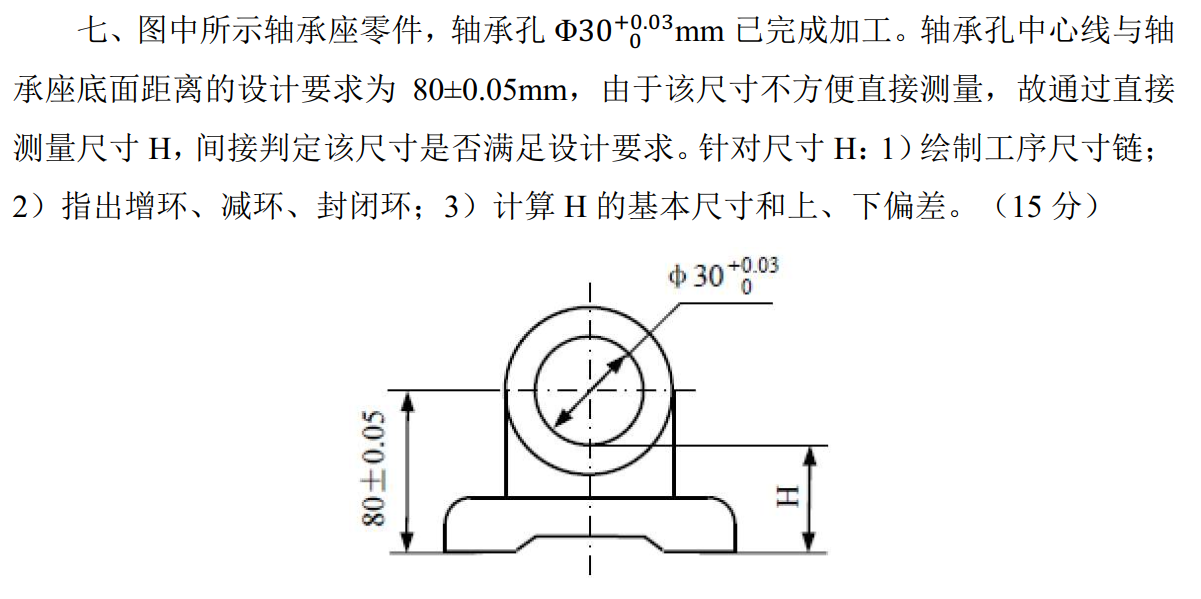
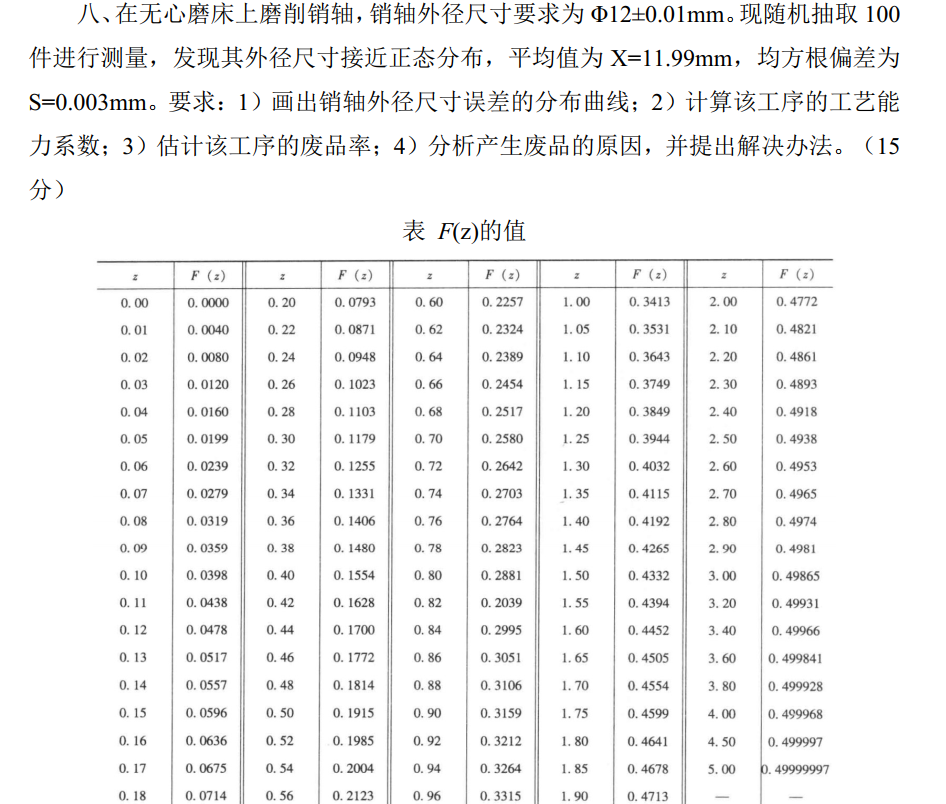
这些都是文字题部分,实际上还有选择题、计算题部分
可以看出来,需要对于基本概念的掌握相当熟悉,可以类比一下设计与制造基础II的强度了,内容可以拼出一本书的那种。
计算题需要去总结套路(参见 怎么去搭建一个适合自己的知识库 那篇文章)
选择题、简答题多接触基本概念,应该就没有什么大问题的。
基本策略就是:使用学姐总结的文档,有目的性的过一遍书本知识,解决概念问题。
计算题自己去写套路文档,多刷题,这门课就稳了。
大作业的话还没有布置下来,可以先不急,等有安排了再进行思考。
好吧,根本没有大作业的
第一章 绪论
-
机械产品生产过程,是指从原材料开始到成品出厂的全部劳动过程,他包括了 直接生产过程(工艺过程) 和 辅助生产过程
- 直接生产过程包括了很多,比如毛坯的制造、零件的机械加工、特种加工、热处理、机器的装配、检验、测试和涂装
- 辅助生产过程包括了:专用工具、夹具、量具和辅具的制造,机器的包装,工件和成品的储存和运输,加工设备的维修,以及动力供应
- 直接生产过程为什么是“直接”?辅助生产过程为什么是“辅助”?
- 因为主要劳动过程都使被加工对象的尺寸、形状和性能发生了一定的变化,即与生产过程有直接关系,故称为直接生产过程,也叫工艺过程
- 而机械产品的辅助劳动过程虽然未使加工对象产生直接变化,但也很必要,故称为辅助生产过程
-
机械加工工艺过程,原意指的是:采用特定的加工方法加工工件, 使之达到所要求的形状、尺寸、表面粗糙度和力学物理性能,成为合格零件的生产过程。
-
机械加工过程是直接生产过程
-
加工方式有很多种:切削、磨削、增材制造、特种加工(电加工、超声加工、电子束加工、离子束加工、激光束加工)以及化学加工。还可以很多种加工方式复合(增材+切削、超声+切割、超声+磨削等)
-
机械加工工艺过程由若干个工序组成:工序、安装、工位、工步和走刀
- 工序:一个工人 一个工作地点 一个工件(或多个)连续完成的工艺过程
- 安装:如果在一个工序中需要对工件进行几次装夹,则每次装夹下完成的那部分工序内容称为一次安装
- 工位:在工件的一次安装中,通过分度(或移位)装置,使工件相对于机床床身变换加工位置,则把每一个加工位置上的安装内容称为工位
- 工步:加工表面、切削刀具、切削速度、进给量都不变,完成的工位内容,称为一个工步
- 走刀:切削刀具在加工表面上切削一次所完成的工步内容,称为一次走刀。当需要切去的金属层很厚,一次走刀切不完,则需要分几次走刀,走刀次数也叫行程次数
- 工步:加工表面、切削刀具、切削速度、进给量都不变,完成的工位内容,称为一个工步
- 工位:在工件的一次安装中,通过分度(或移位)装置,使工件相对于机床床身变换加工位置,则把每一个加工位置上的安装内容称为工位
- 安装:如果在一个工序中需要对工件进行几次装夹,则每次装夹下完成的那部分工序内容称为一次安装
- 一句话总结:一个工序,多次安装;一次安装,多个工位;加工表面、切削刀具、切削速度、进给量不变的工位内容,是工步;一个工步,多次走刀
- 工序:一个工人 一个工作地点 一个工件(或多个)连续完成的工艺过程
-
-
机械制造工艺系统:零件进行机械加工时,必须具备一定的条件,即要有一个系统来支持,称之为机械制造工艺系统。由 物质分系统、能量分系统和信息分系统组成
- 物质分系统由工件、机床、工具和夹具组成,一般情况下,前三者是必不可少的,夹具是可有可无的
- 信息分系统的产生是因为现代的数控机床、加工中心和生产线和信息技术密切相关
- 能量分系统是指动力供应
-
生产纲领:计划期以内,应当生产的产品产量和进度计划
- 计划期为一年的生产纲领称为年生产纲领
- 作用:设计和修改工艺规程的重要依据
-
生产批量:一次投入或产出的同一产品或零件的数量
-
如何去考虑确定生产批量的大小呢?
(1)市场需求及趋势分析
(2)便于生产的组织和安排
(3)产品的制造工作量
(4)生产资金的投入
(5)制造生产率和成本
-
-
生产类型:大量生产、成批生产、单件生产
-
其中,成批生产又分为大批生产、中批生产、小批生产
从工艺特点看,小批量生产和单间生产相似,大批生产和大量生产相似,故生产类型:单件小批生产、中批生产、大批大量生产
-
由于单件小批生产无法跟上市场需求,所以各种生产类型都朝着生产过程柔性化发展。成组技术(包括成组工艺、成组夹具)为这种柔性化生产提供了重要的基础
-
-
工件的定位
-
工件的装夹
- 装夹有两个含义:即定位和夹紧
- 定位:确定工件在工作台、夹具占有正确位置,工件相对于刀具、磨具一定位置,保证尺寸、形状和位置要求
- 夹紧:工件在定位后将其固定,使其在加工过程中能承受重力、切削力,保持定位位置不变
- 分类:夹具中装夹、直接找正装夹、划线找正装夹
- 夹具中装夹多用于成批、大批、大量生产中,直接找正装夹由于装夹效率低,多用于单件小批生产,划线找正装夹所需设备简单,适应性强,但精度和生产效率较低,多用于单件小批生产
- 装夹有两个含义:即定位和夹紧
-
定位原理
- 六点定位原理:采用6个按一定规则布置的约束点来限制工件的6个自由度,实现完全定位
- 完全定位:6个约束点,按规则布置,限制6个自由度
- 不完全定位:仅限制1-5个自由度,是允许的(我们不需要限制这么多的自由度)
- 欠定位:应限制的自由度未限制,约束点不足,是不允许的(我们需要去限制这些自由度)
- 过定位:1个自由度被2个或以上的约束点限制,即重复定位、定位干涉
- 在不完全定位和欠定位下,过定位也可能存在
- 很喜欢书上的一句话:可以从哪些自由度没有被限制的角度来分析,反过来想,总是反过来想
-
-
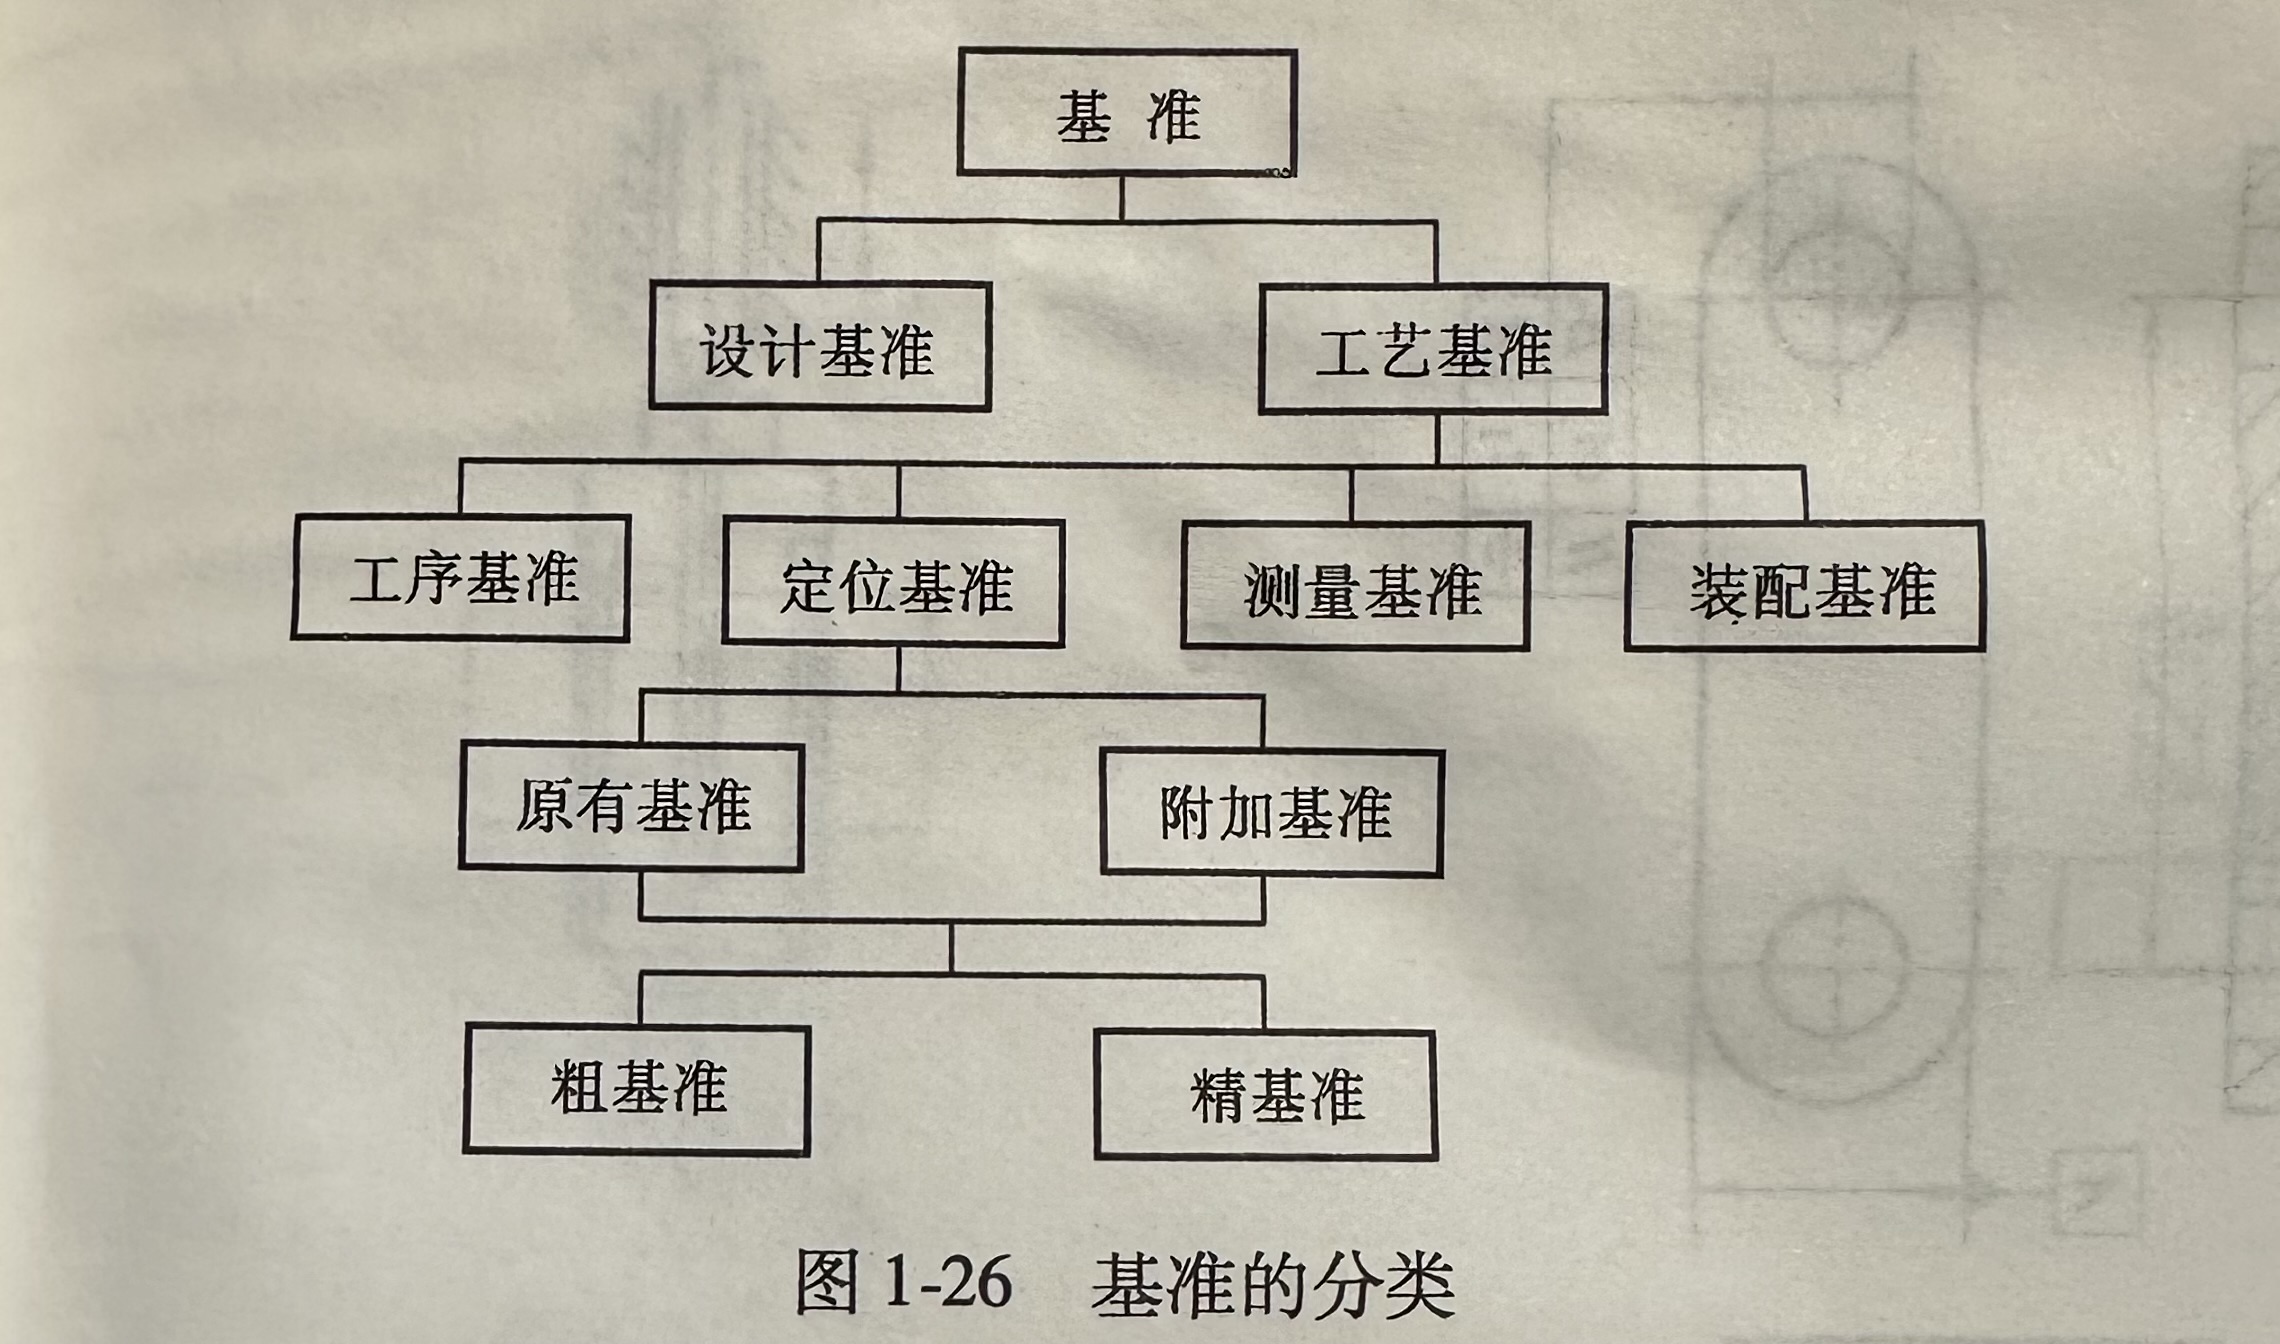
基准
-
基准可以分为设计基准和工艺基准
-
设计基准:设计阶段,根据零件在装配结构中的装配关系、零件本身结构要素之间的相互位置关系,确定标注尺寸的起始位置。起始位置:点、线、面
-
工艺基准:零件加工工艺过程中用的基准,分为工序基准、定位基准、测量基准、装配基准
-
工序基准:工序图上,确定本工序所加工面加工后的尺寸、形状、位置的基准
-
测量基准:工件测量时所用的基准
-
装配基准:零件在装配时所用的基准
-
定位基准:加工时用于工件定位的基准又分为固有基准和附加基准
固有基准是零件上原来就有的表面,附加基准是根据加工定位的要求在零件上专门制造出来的,如顶尖孔
-
-
-
第二章 机械加工工艺规程设计
-
机械加工工艺规程:
1) 是规定产品或零部件机械加工工艺过程和操作方法等的工艺文件
2) 是一切有关生产人员都应严格执行、 认真贯彻的纪律性文件
3) 体现生产规模的大小、 工艺水平的高低以及解决各种工艺问题的方法和手段
作用:
1) 根据机械加工工艺规程进行生产准备(包括技术准备)
2) 是生产计划、 调度, 工人的操作、 质量检查的依据
3) 是新建或扩建车间的依据
机械加工工艺规程的详细程度与生产类型、 零件的设计精度和工艺过程的自动化程度有关
-
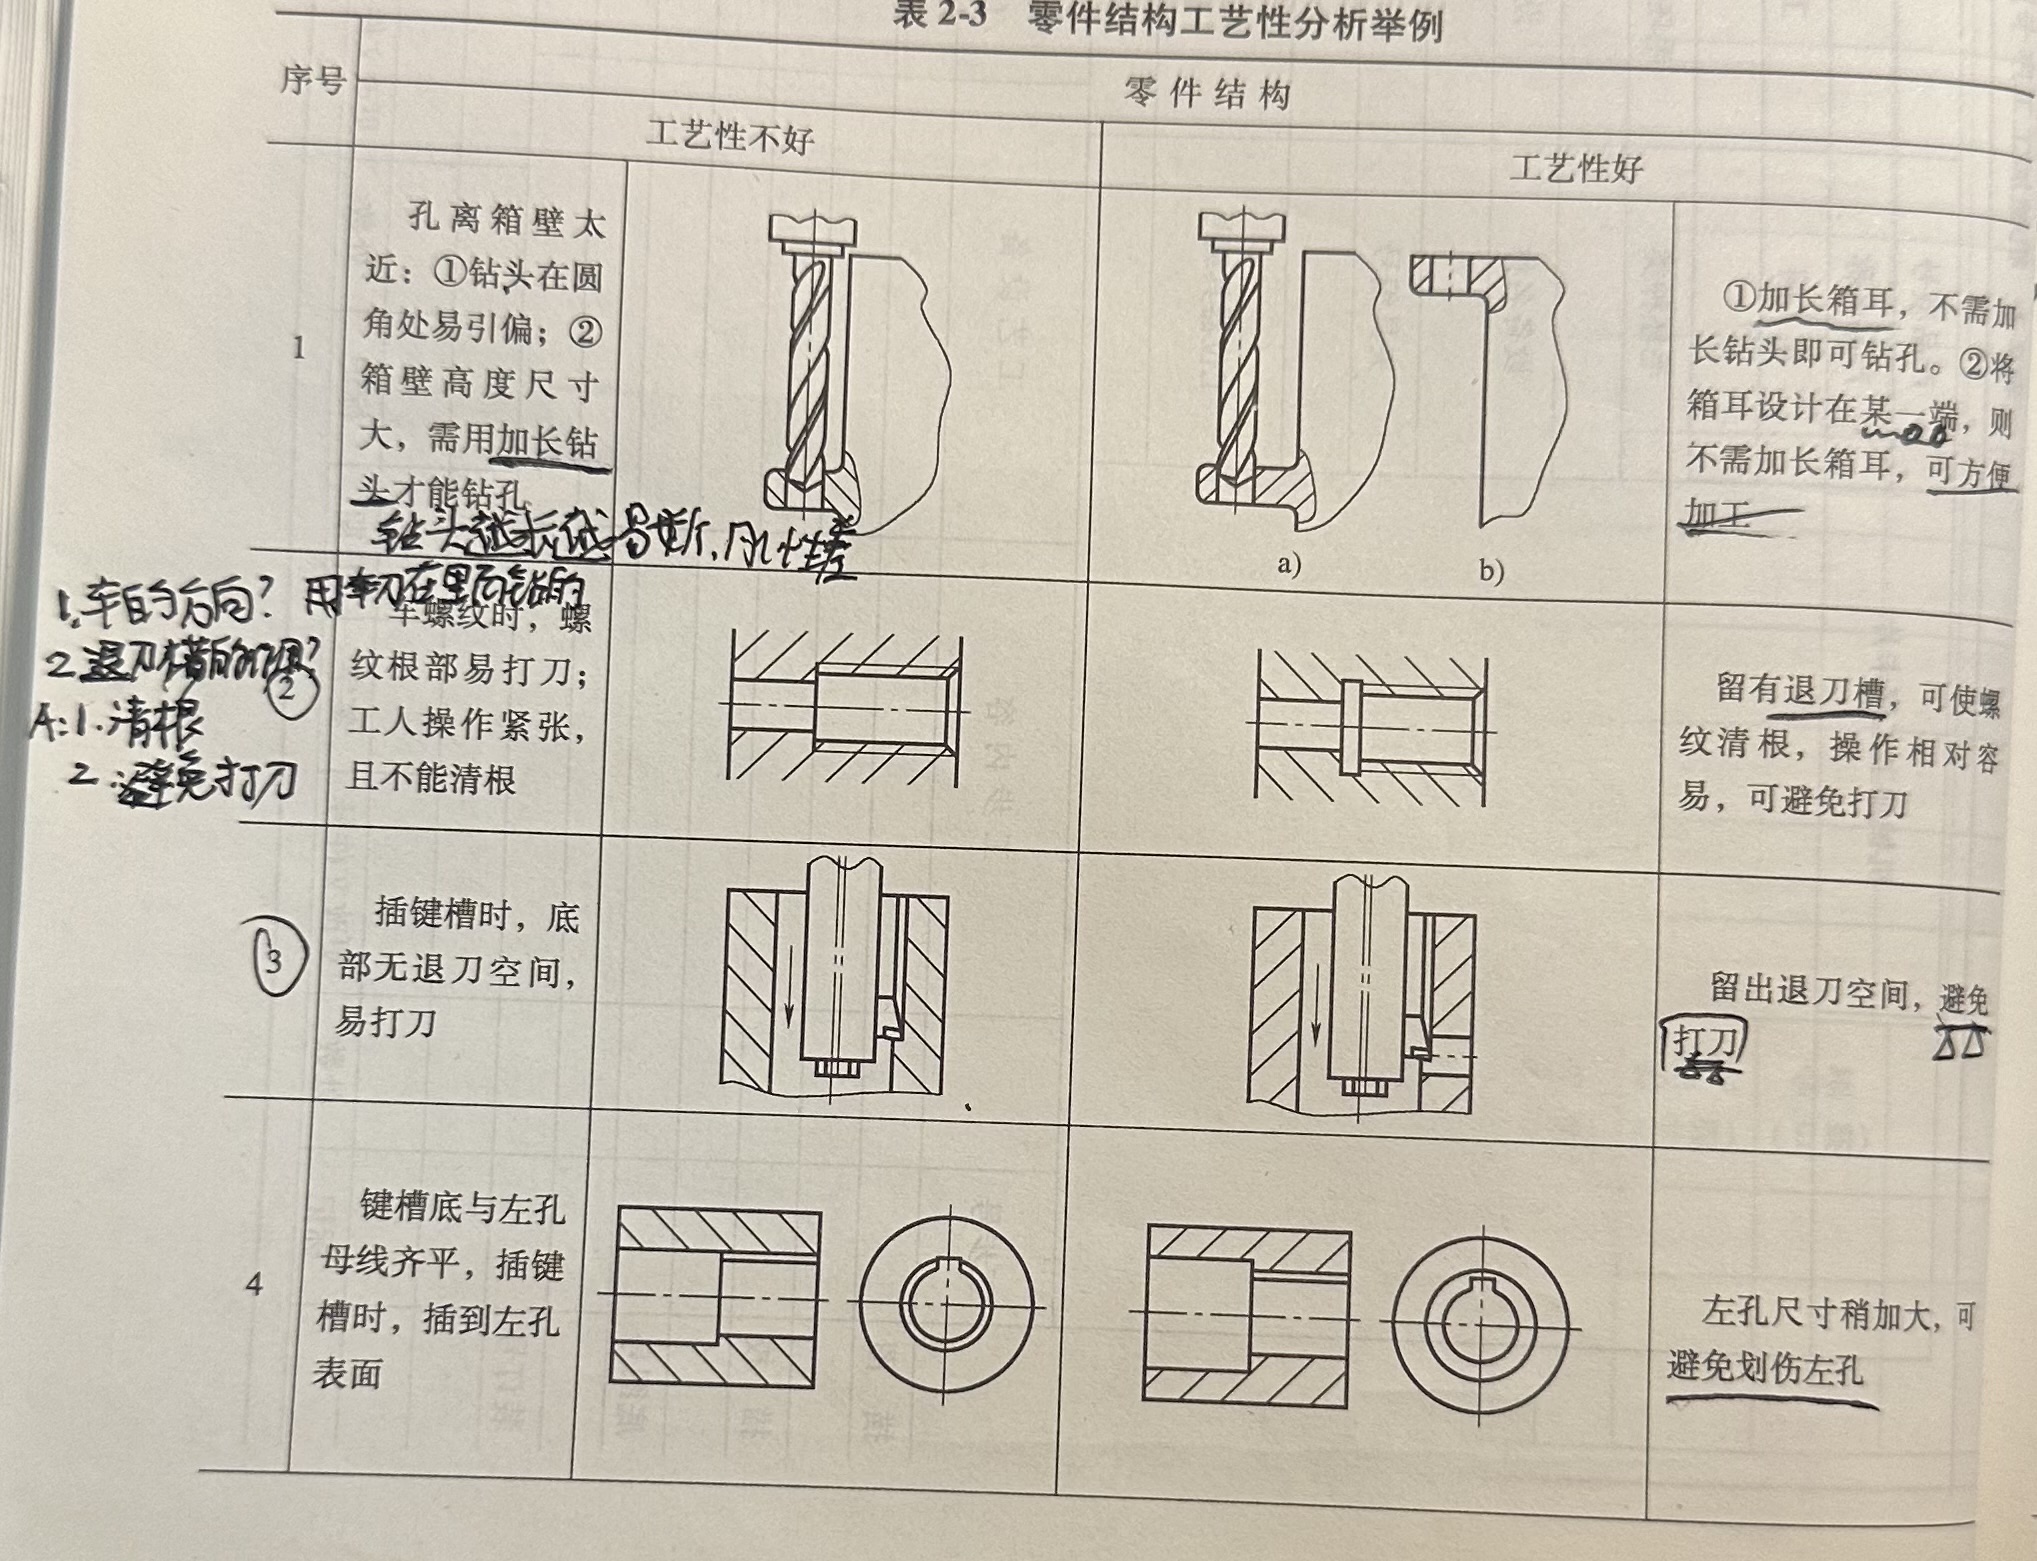
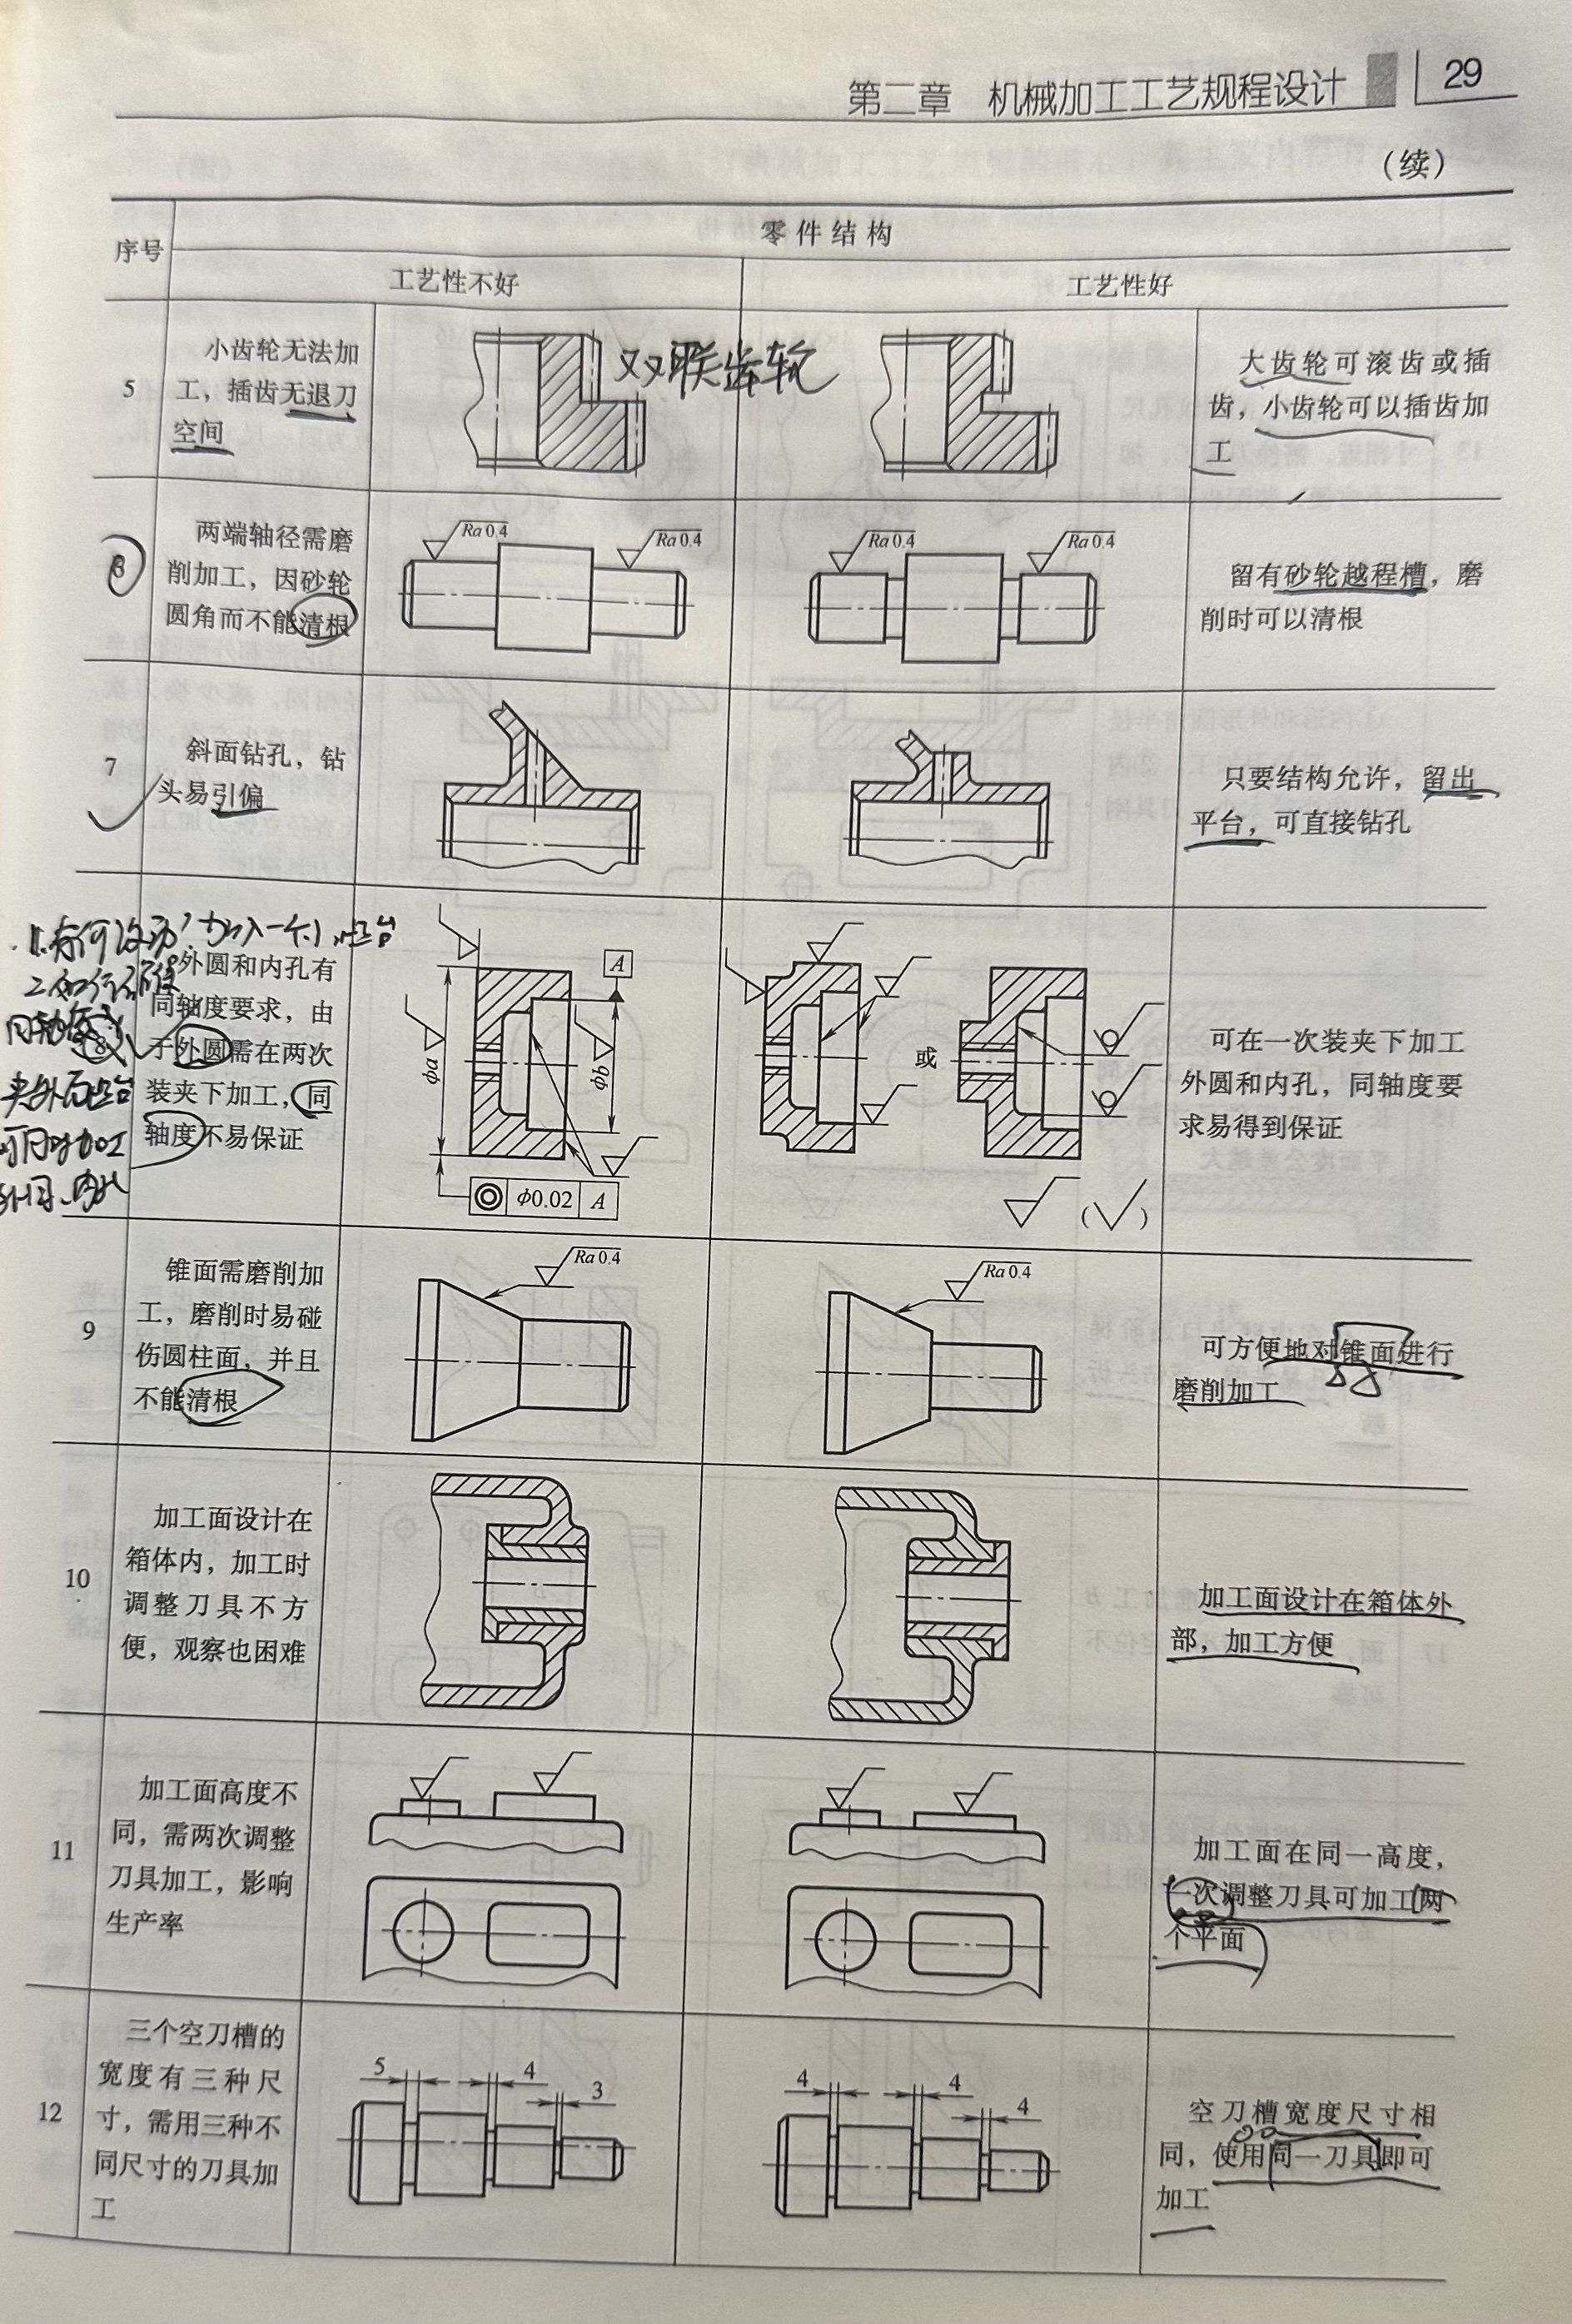
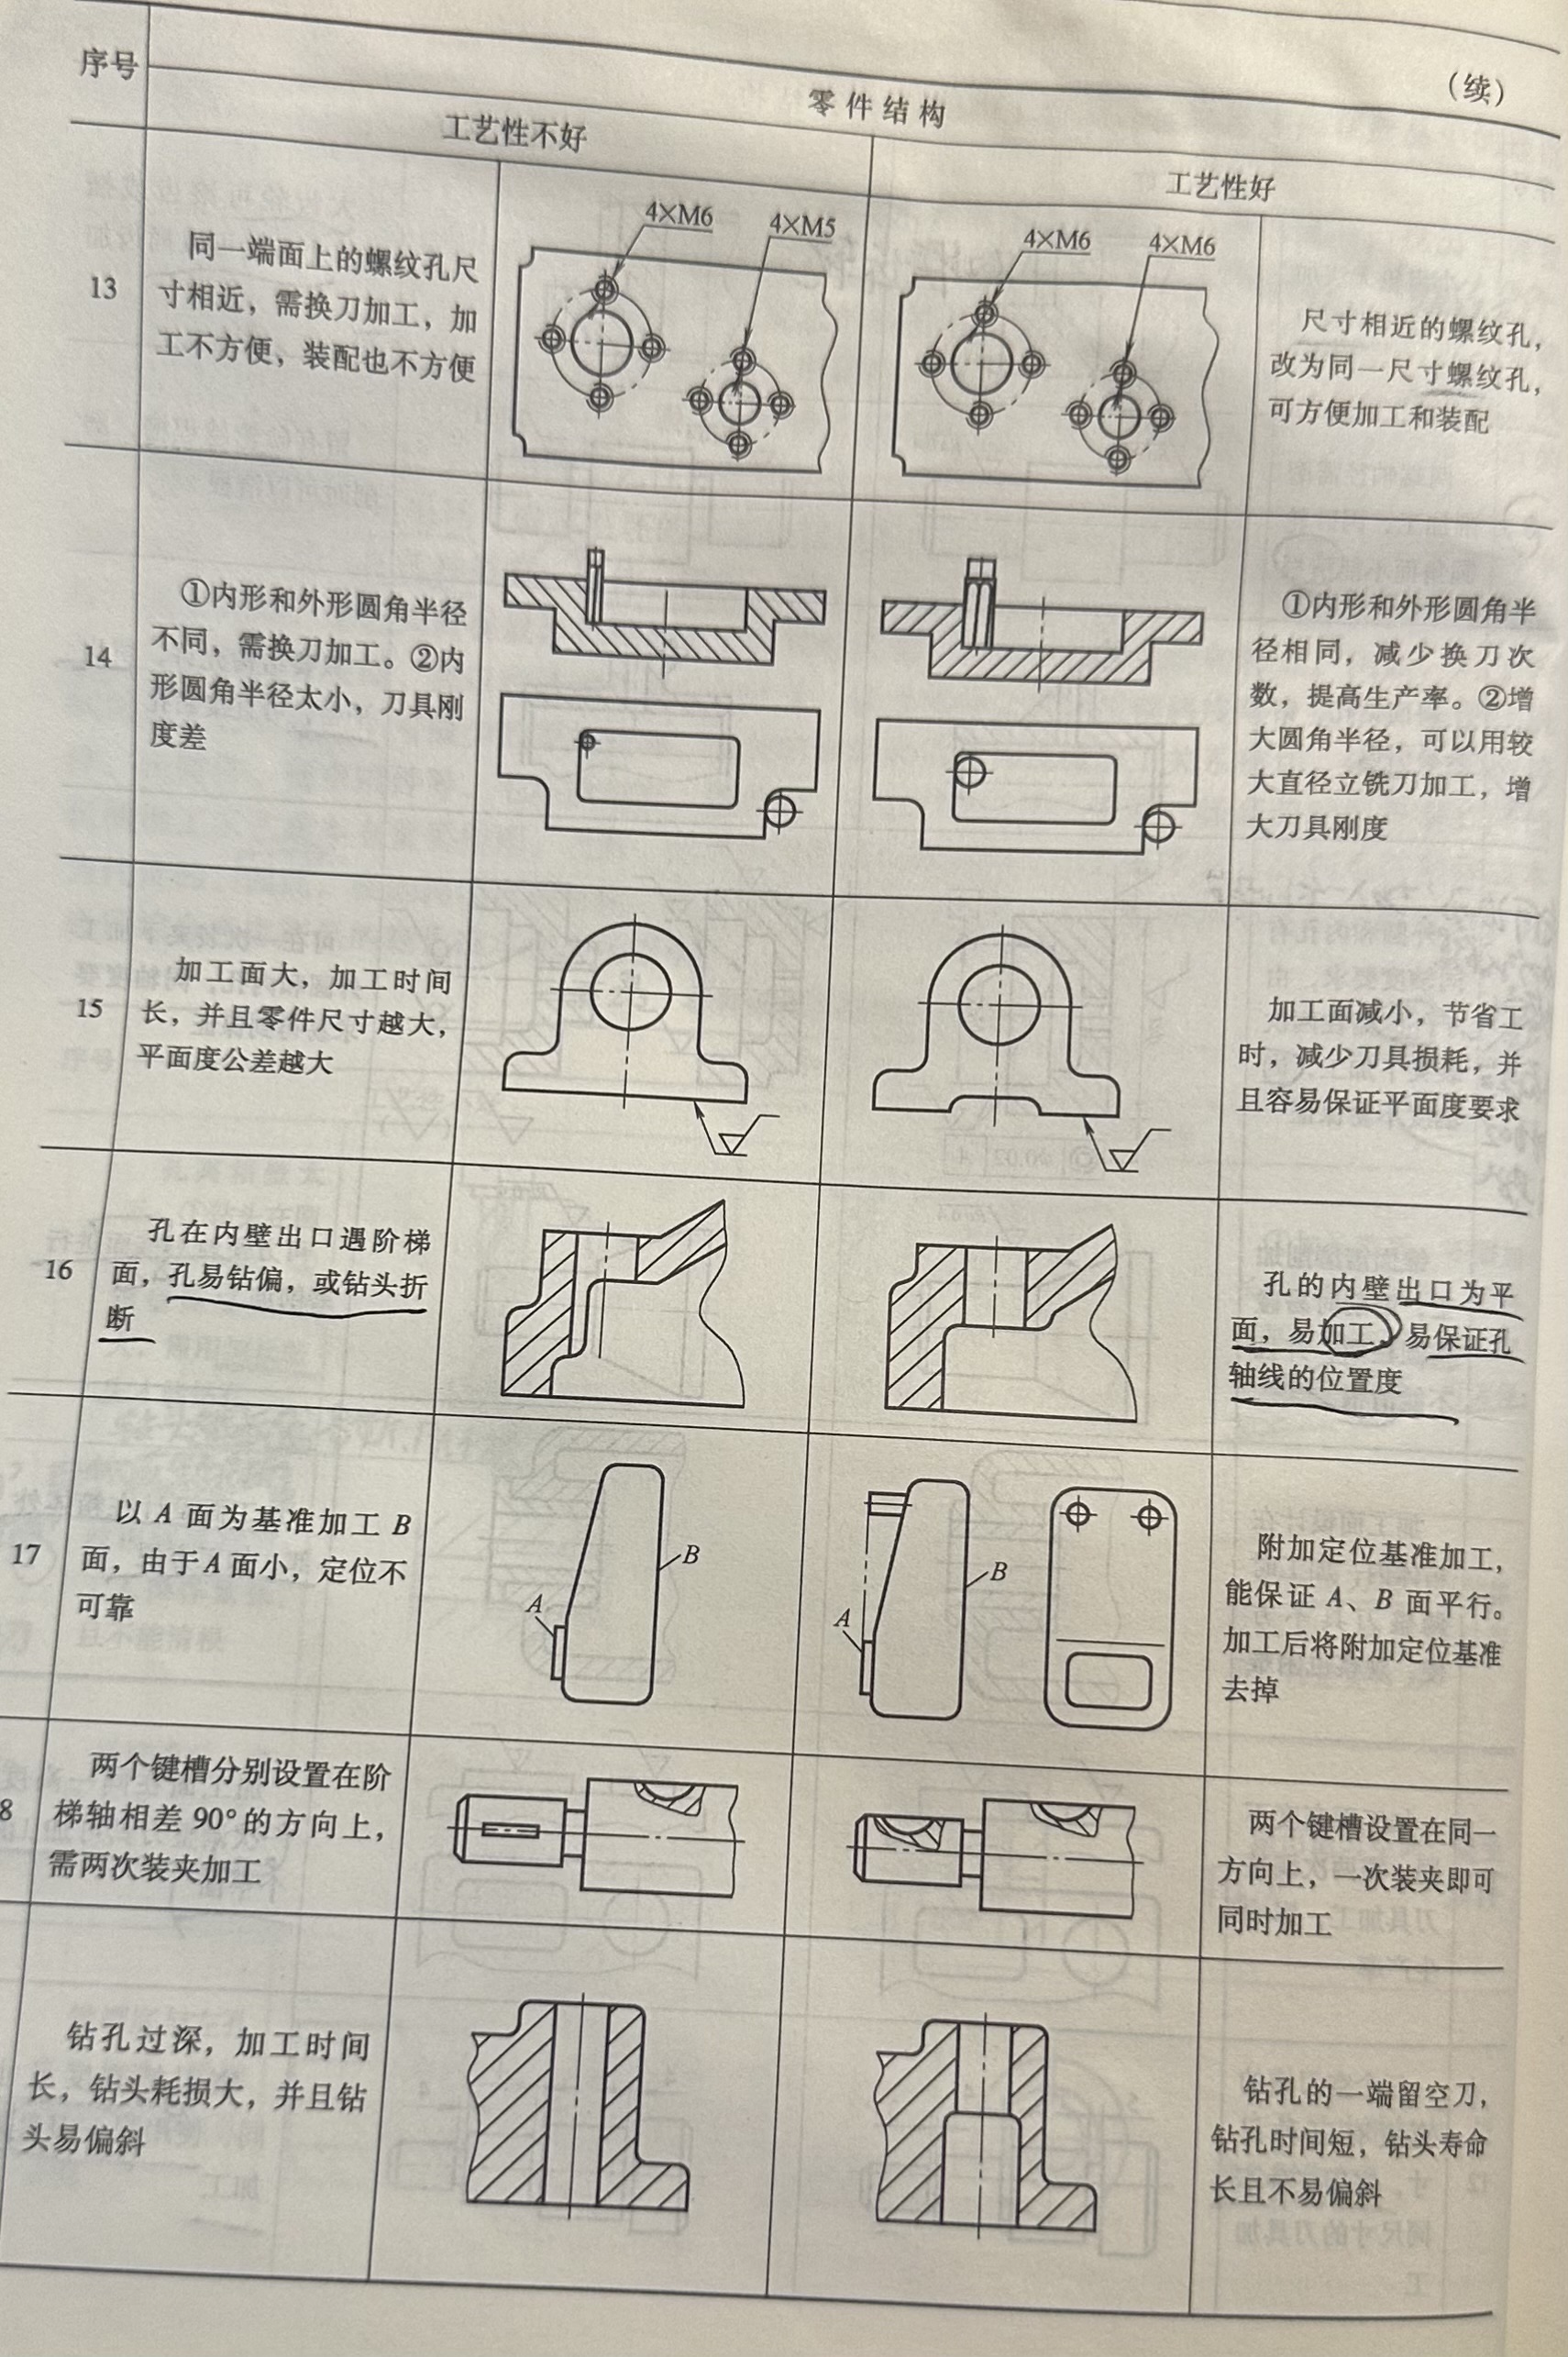
结构工艺性:指在满足使用要求的前提下,制造该零件的可行性和经济性
-
基本的零件结构工艺性分析举例:
2的理解:【科技/机械/Carmex】你们的内螺纹加工是这样的吗?
3的理解:在插床上插削加工内键槽
-
设计机械加工工艺规程的步骤和内容
- 阅读装配图和零件图
- 工艺审查
- 熟悉和确定毛坯
- 拟定机械加工工艺路线,主要内容包括:选择定位基准、确定加工方法、安排加工顺序以及安排热处理、检验和其他工序
- 确定需要的各工序要求的工艺装备(包括机床、夹具、刀具、量具等)
- 确定各主要工序的技术要求和检验方法
- 确定各工序的加工余量、计算工序尺寸和公差
- 确定切削余量
- 确定时间定额
- 填写工艺文件
-
机械加工工艺路线的制订(可以理解为是上面的第四点揉开了捏碎了讲)
-
定位基准的选择
-
粗基准的选择(说实话真的不是很理解,似懂非懂)
原则1:保证相互位置要求
原则2:保证加工面加工余量合理分配
原则3:便于工件装夹
原则4:粗基准一般不重复使用
划线找正装夹可以兼顾四条,夹具装夹不能兼顾
想想一个表面很坑洼的土豆,我们要把他削成一个很标准的苹果。原则1就是第一刀要优先保护那些“相对位置要求最高”的部位已经基本到位,哪怕其他地方暂时很丑(比如苹果的果蒂和果脐一定是相对面的位置,我们需要优先去保证),原则2就是我们不要去削一个很薄的部分,因为那样会一刀直接给料子切废了,我们尽量去选择一些加工余量还很大的平面先去加工,原则3就是我们要找到尽量平整的平面去装夹而不是夹一些很光滑的平面,原则4就是你不要一直使用一个非加工面一直作为粗基准,我们可以利用已经加工出来的精基准进行加工会更好。划线找正是人工照顾到“关键位置”“最薄余量”“好夹”和“只用一次”,当然可以兼顾以上四点,但是夹具装夹就很难,因为每一个毛胚的初始状态是不一样的,必然在某一条原则上妥协。
-
精基准的选择
原则1:基准重合原则
原则2:统一基准原则:优先加工出一个达到目标精度的精基准面,我们之后的一些面的加工就基于这个好的精基准面,加工就会很简单
原则3:互为基准原则
原则4:自为基准原则
原则5:便于装夹原则
前四条有各自应用条件,装夹原则始终不能违反
-
-
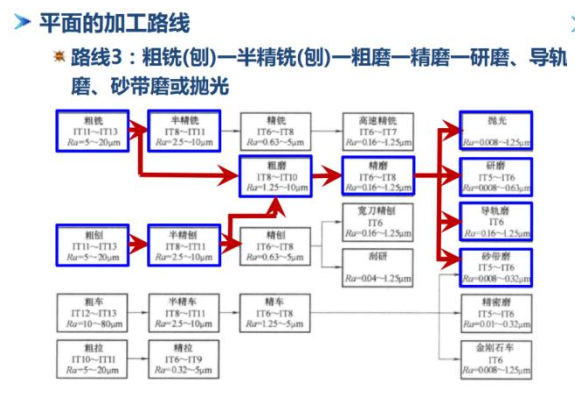
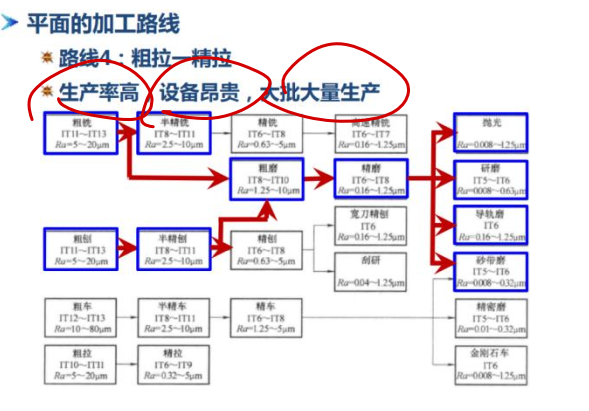
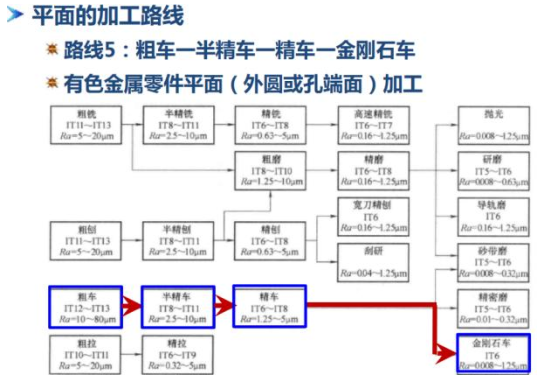
加工经济精度:正常加工条件下,能保证的加工精度和表面粗糙度
加工经济精度IT和表面粗糙度Ra均越小越好。性能上:IT和Ra数值越小,零件品质越好;经济上:IT和Ra数值越小,零件造价越贵。
-
-
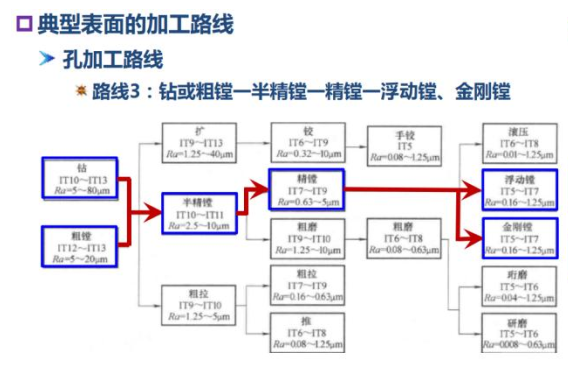
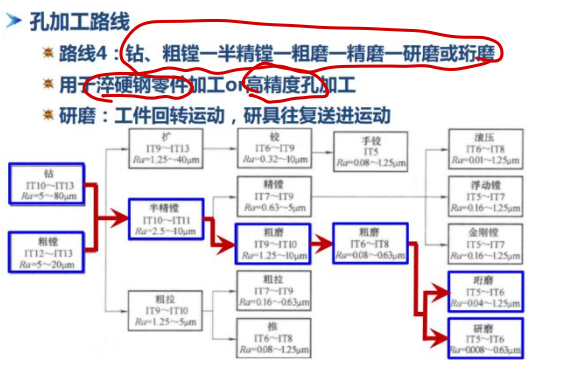
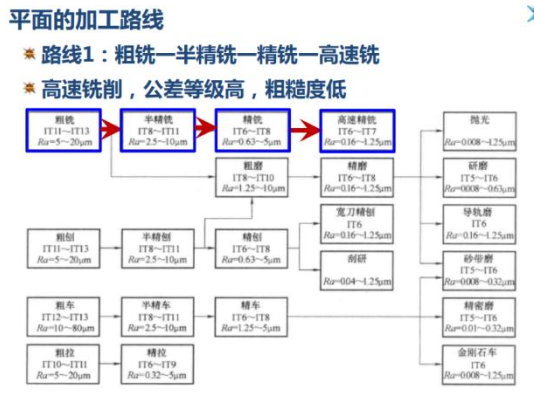
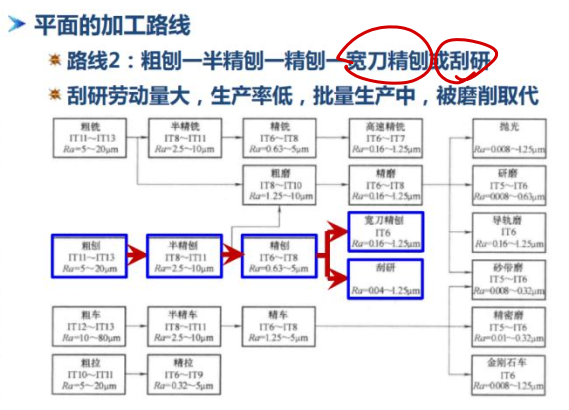
典型表面的加工路线(这一部分的分类递归其实是有很大的问题的,以后记得改善一下)
-
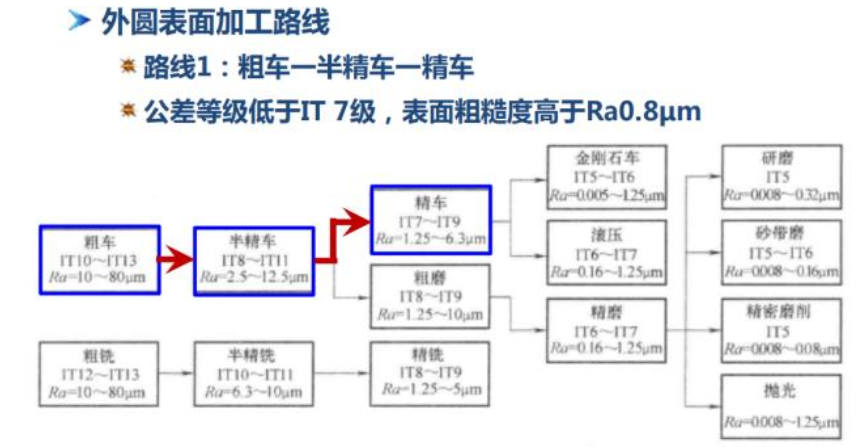
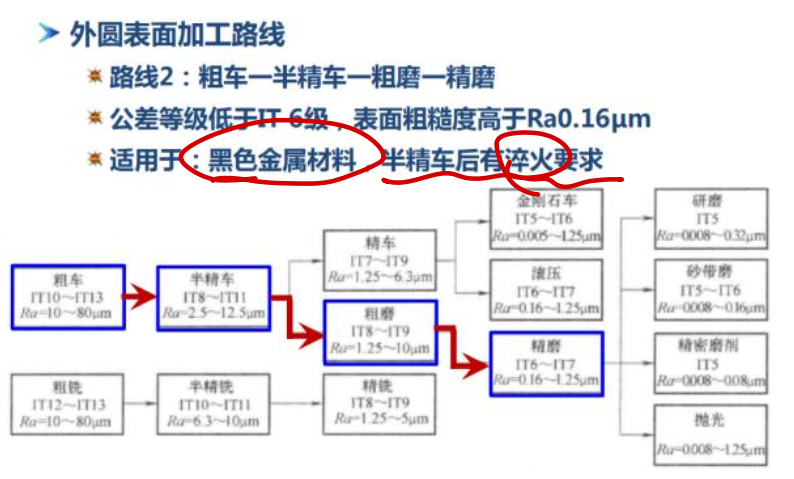
外圆加工路线
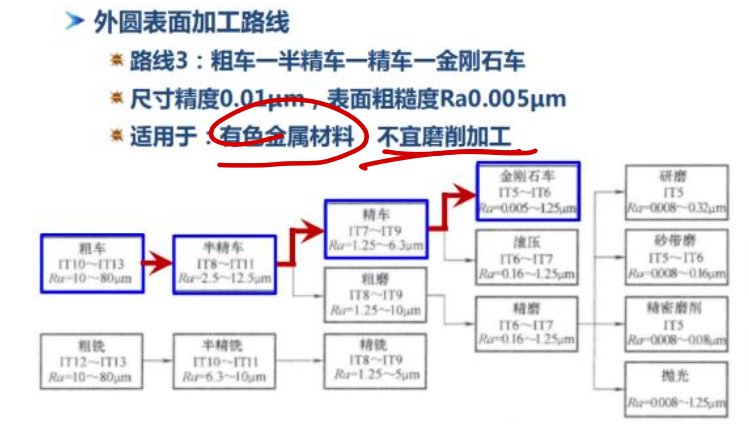
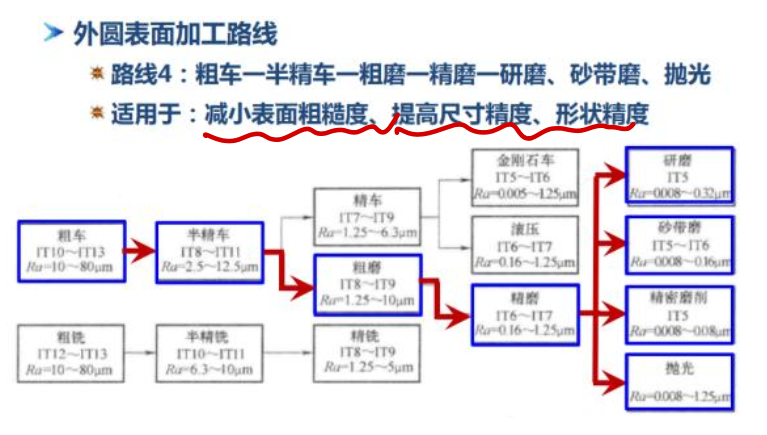
-
孔加工路线(珩磨是工件静止,珩磨头回转并往复回转运动。研磨的时候工件做回转运动,研具做往复进给运动,有时工件也可以不动,研具同时做回转和往复转动)
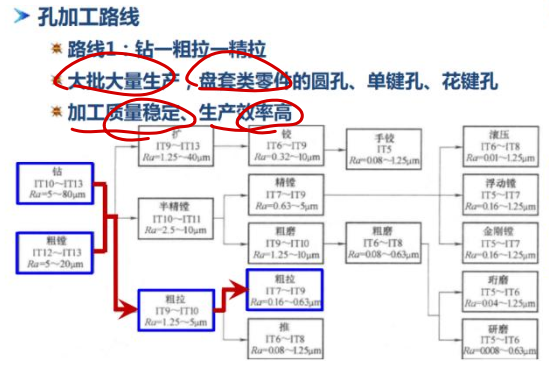
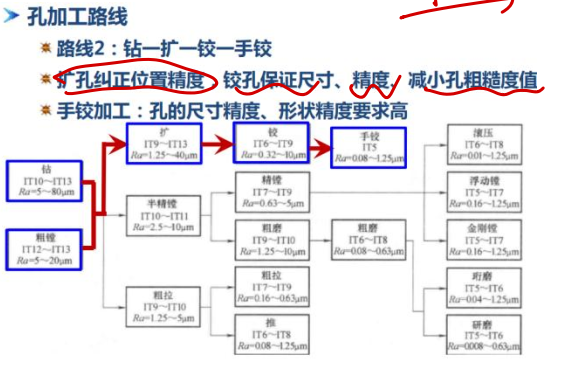
-
平面的加工路线
-
-
工艺顺序的安排
-
主要是四个:基准先行、先面后孔、先主后次、先粗后精
原则一:先加工基准面,再加工其他面
原则二:先加工平面,后加工孔
原则三:先加工主要表面,后加工次要表面
原则四:先安排粗加工工序,后安排精加工工序
-
热处理工序及表面处理工序的安排(五条原则)
原则1:为了改善切削性能而进行的热处理工序(如退火、正火、调质等),应安排在切削加工之前
原则2:为了消除内应力而进行的热处理工序(如人工时效、退火、正火等),安排在粗加工之后
原则3:为了改善材料的物理力学性质,在半精加工之后、精加工之前常安排淬火,淬火一回火,渗碳淬火等热处理工序。对于整体淬火的零件,淬火前应将所有需要加工的表面加工完。因为淬硬之后,再切削就有困难了。对于那些变形小的热处理工序(如高频感应加热淬火、渗氮),有时允许安排在精加工之后。
原则4:对于高精度精密零件(如量块、量规、铰刀、样板、精密丝杠、精密齿轮),淬火后安排冷处理(零件在低温介质中继续冷却到-80℃),稳定零件尺寸。
原则5:为了提高零件表面耐磨性或耐腐蚀性而安排的热处理工序,以及以装饰为目的而安排的热处理工序和表面处理工序(如镀铬、阳极氧化、镀锌、发蓝处理等),放在工艺过程的最后
-
热处理中的“四把火”:退火、正火、淬火和回火
退火:将工件加热至适当温度,保持一定时间后,缓慢冷却,目的是使金属内部组织达到或接近平衡状态,获得良好的工艺性能和使用性能。注意,是缓慢冷却
正火:将工件加热至Ac3或Acm以上30~50℃,保持一段时间后,在空气中冷却,以获得细珠光体组织。在空气冷却是重点
淬火:将钢加热至临界温度以上,保持一定时间后,快速冷却以获得马氏体或贝氏体组织。你可以想象一下一个滚烫的铁一下子塞到冰水里,硬度会增加,但是脆性也增加了,所以我们需要回火处理来消除脆性的增加
回火:淬火后的工件加热至Ac1以下某一温度,保温后冷却,以减少淬火产生的内应力和脆性。注意,对象是淬火后的工件
-
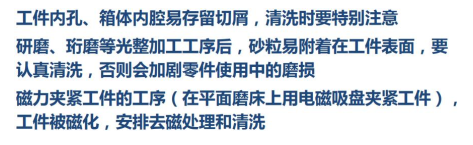
其他工序的安排
检查、检验工序
切削加工之后,安排去飞边处理
工件在进入装配之前,安排清洗
-
工艺的集中和分散
- 工序集中:使每个工序中包括尽可能多的工步内容,减少工序数目、夹具数目(多品种、小批量)
- 工序分散:工艺路线中的工步内容分散在更多的工序中去完成,每一道工序的工步少,工艺路线很长(就是我们熟知的流水线生产)
- 高精度零件的工艺过程阶段:粗加工,半精加工,精加工,精密、光整加工
-
-
加工余量
-
加工总余量:毛坯尺寸与零件设计尺寸之差
-
工序余量:每一道工序切除的金属层厚度
-
单边余量
Z指的是本道工序的加工余量
l指的是上一道工序的公称尺寸
l指的是本道工序的公称尺寸
-
双边余量
Z指的是本道工序的加工余量
l指的是上一道工序的公称尺寸
l指的是本道工序的公称尺寸
-
-
入体原则
对被包容尺寸(轴的外径,实体长、宽、高),最大加工尺寸就是公称尺寸,上极限偏差为零。对包容尺寸(孔的直径、槽的宽度),最小加工尺寸就是公称尺寸,下极限偏差为零。毛坯尺寸公差按双向对称极限偏差形式标注(这句话不是很理解,啥意思啊🤔)
-
工序余量的影响因素
-
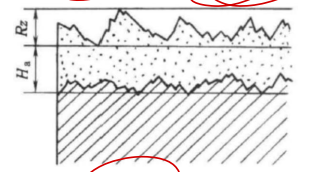
上道工序的尺寸公差T
-
上道工序产生的表面粗糙度R、缺陷层深度H
-
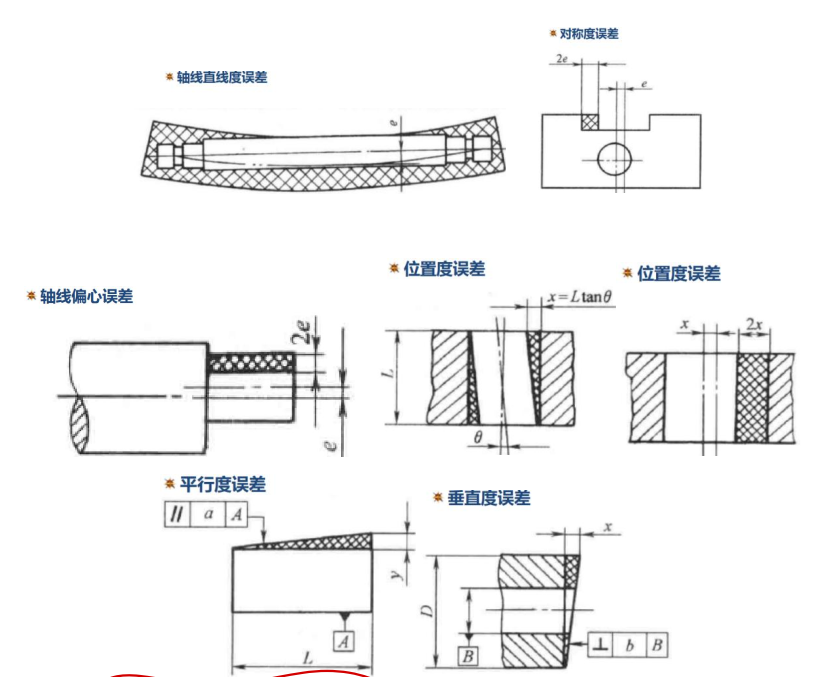
上道工序留下的空间误差e
-
本道工序的装夹误差ε
-
-
加工余量的确定
计算法、查表法、经验法
计算法不能离开具体的加工方法和条件要对具体情况具体分析,查表法运用广泛,经验法一般适用于小批量生产
-
-
工艺尺寸链
-
定义:工艺过程中,由同一零件上的与工艺相关的尺寸所形成的尺寸链
-
主要讲:直线尺寸链、平面尺寸链
-
直线尺寸链:工艺尺寸链中,全部组成环平行于封闭环的尺寸链
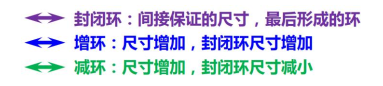
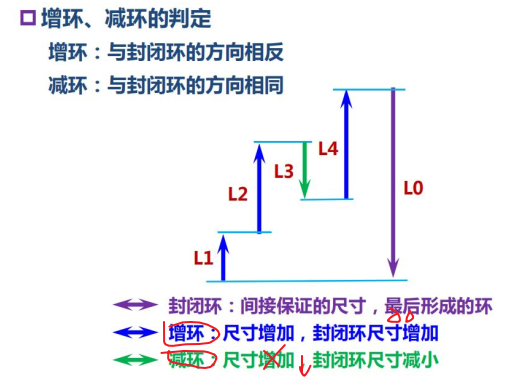
封闭环的上极限偏差:所有增环的上极限偏差之和减去所有减环的下极限偏差之和。
封闭环的下极限偏差:所有增环的下极限偏差之和减去所有减环的上极限偏差之和
-
实例来了
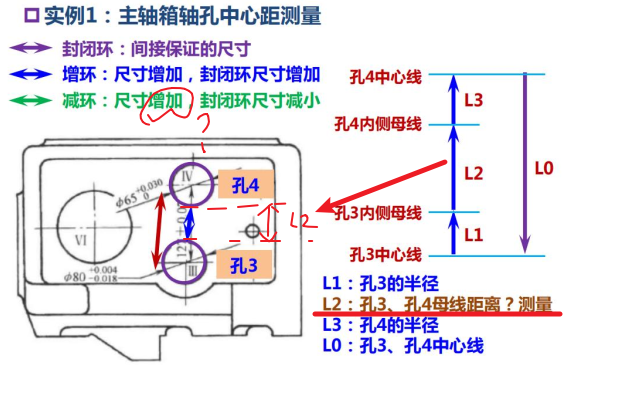
实测结果超差,但却不一定都是废品,产生假废品的根本原因是测量基准和设计基准不同,因此在测量时应当尽量使测试基准和设计基准重合
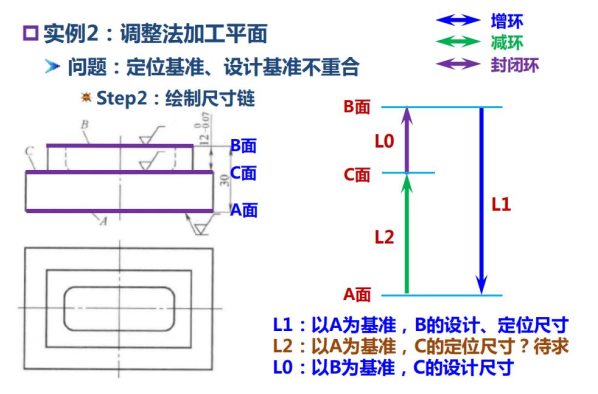
B面是通过A面来设计的,但是C面又是通过B面来设计的,定位基准和设计基准不重合,所以我们需要进行尺寸链的换算。我们已知的是L的设计要求,我们需要做的就是转换成L和L,把L的公差分配给L和L,这里涉及到等公差法进行分配,L是mm,L是(0.035是0.07对半除的)
-
-
平面尺寸链
封闭环、组成环处于同一平面或几个互相平行的平面内,其中某些组成环不平行于封闭环的尺寸链
-
-
经验提炼
-
“反过来想,总是反过来想。” 六点定位原理可以从"哪些自由度没有被限制"的角度来分析——查理·芒格的逆向思维在工程学里同样好用。
-
"土豆削成苹果"的比喻比任何定义都好用。 粗基准选择的四条原则,用这个比喻一想就通了。学习工程概念时,找到一个好比喻,效率翻倍。
-
热处理四把火的本质区别在于冷却速度。 退火(慢冷)→ 正火(空冷)→ 淬火(急冷)→ 回火(淬火后降低脆性)。抓住冷却速度这个核心变量,四把火就不会搞混。
-
尺寸链计算是"套路题"。 封闭环 = 增环之和 - 减环之和,记住公式、多刷题、注意"假废品"现象,这分就稳了。
-
工艺安排四原则:基准先行、先面后孔、先主后次、先粗后精。 背熟这16个字,工艺排序题基本不会错。